TOCHU × KIYOTA TMHサンド
材料技術×3Dプリンター
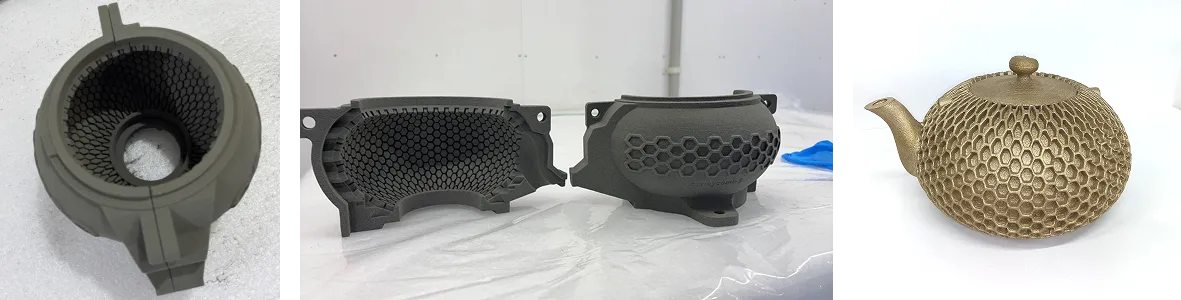
(株)トウチュウと(株)清田鋳機の技術融合により、 砂型用3Dプリンターで設計自由度と生産スピードを飛躍的に向上。 「”できない”をかたちにする革新的技術-TMHサンド」
ものづくり産業が「前進する」ことを願い、 コンセプトである 『To Making Headway』 の頭文字から命名されました
TMHサンドとは
TMHサンドは人工砂を骨砂とし、アルコールなどの溶媒で溶解する樹脂層内部に酸硬化剤を均質に担持させた、半硬化フラン樹脂膜からなる有機層を有する乾態状の鋳物砂です。
硬化のメカニズム
積層時に必要箇所のみバインダーを吹き付けることで硬化(1液硬化)します。
液体硬化剤も混錬も不要のため、工程が減り機器の清掃時間も短縮。未硬化砂はもちろん、硬化した砂も再生処理を行うことで再利用が可能となり、産廃処理も減らします。
湿砂に比べ格段に利用しやすい工法です。
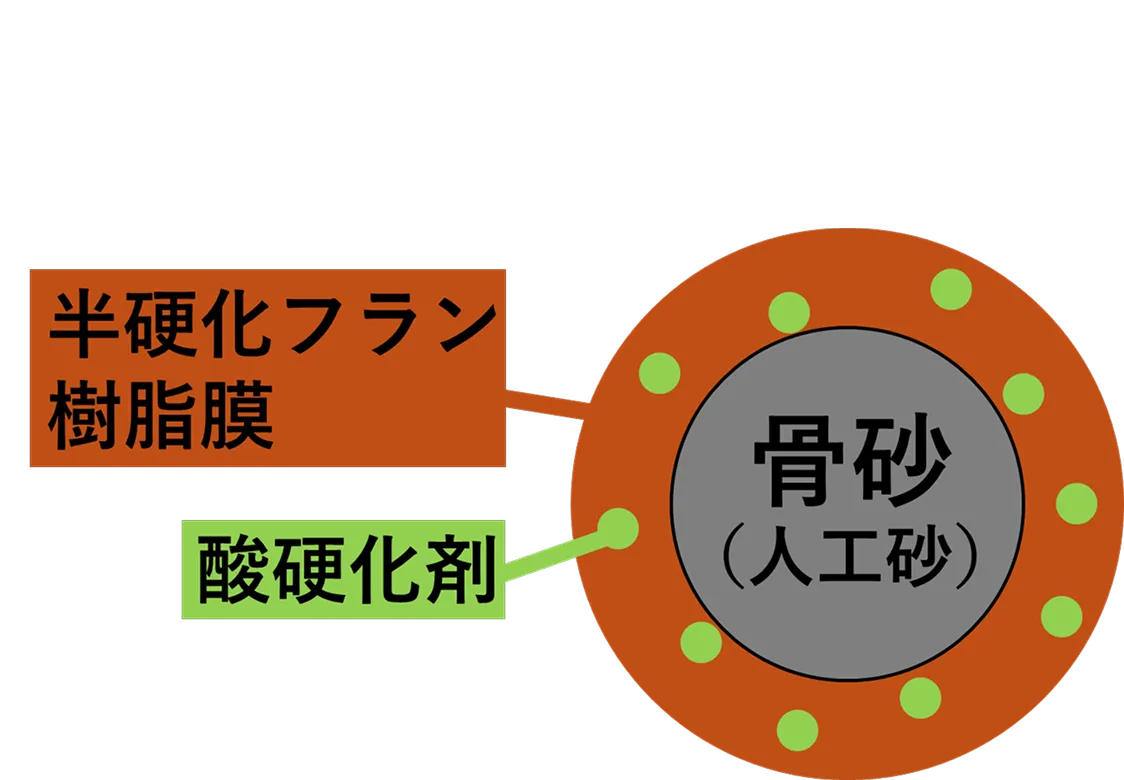 TMHサンド構造
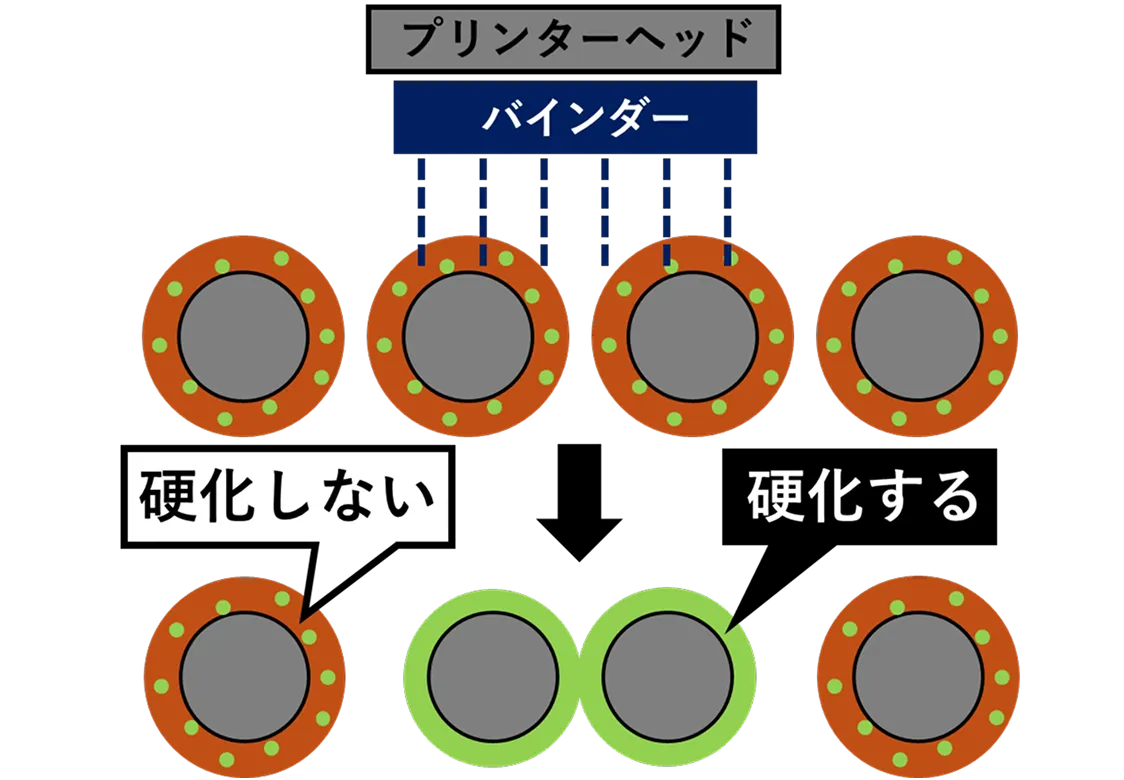 硬化のメカニズム
TMHサンドの特性
半硬化フラン樹脂膜の役割
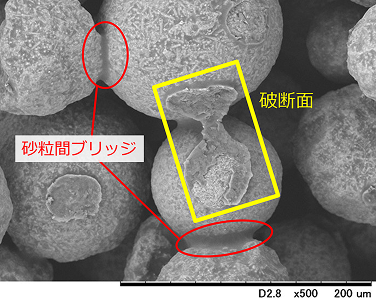
半硬化フラン樹脂膜は、塗布バインダーにより溶解・結合し強固なブリッジ形成の補完的役割を担います。よってフラン添加量が少量でも高強度の発現が可能となります。酸触媒を担持させることで最適な反応速度に調整でき、水受容体の働きもこなすことで塗布バインダーの染み出しを抑制して鋳型の寸法再現性にも貢献しています。
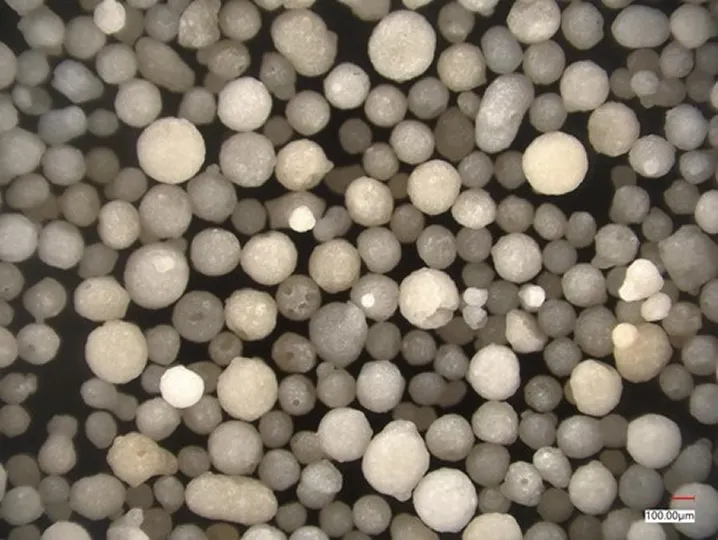 粒形の丸い骨砂(人工砂)
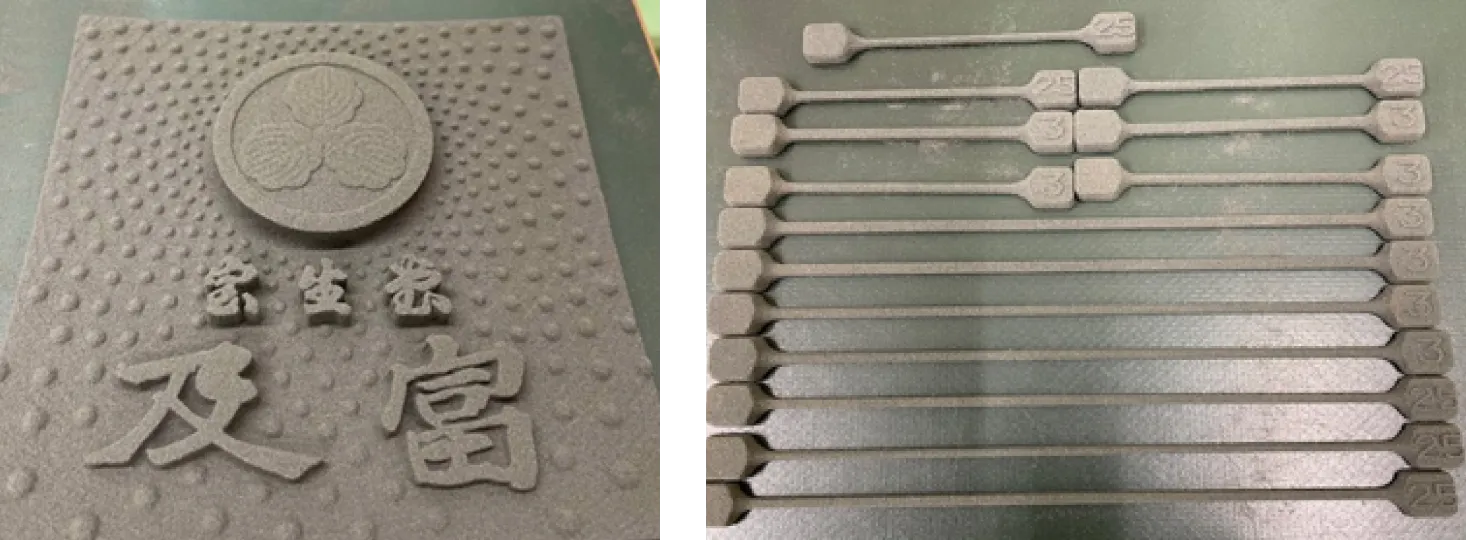 沈み文字の砂型と再現性
特徴
- 低膨張質のため、注湯時に変形が起きない。
- 粒形が球体なので比表面積が小さく低添加量のバインダーでも高強度が実現できる。
- フラン樹脂膜内に酸触媒を均質に担持させた国内で唯一の3次元積層造型用材料。
骨砂の選択が可能
現在、2種類の粒度(骨砂:セラビーズX #650、#1450)での砂の販売実績有り。
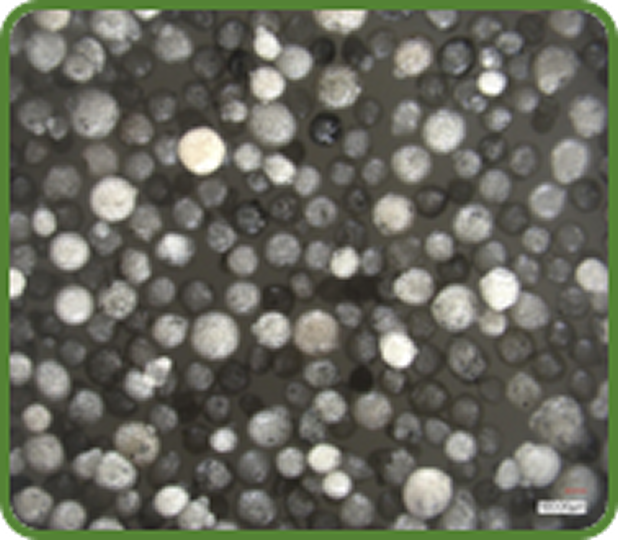 #650
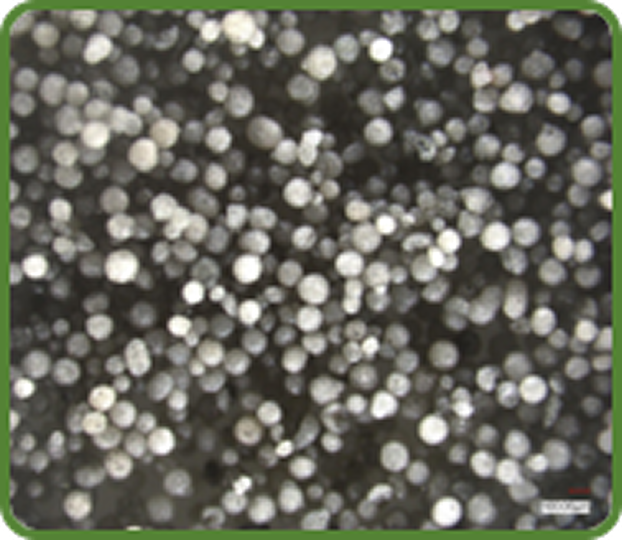 #1450
リユース可能で、装置へのダメージも軽減
バインダーが塗布されていない未硬化の砂を回収し、新砂をブレンドすることで性能が安定・維持されます。(最大30%の新砂ブレンド運用を実績としております。)廃棄砂自体が少なくなることや、独自のコーティング技術により3Dプリンター本体へのダメージを減らすことで、骨砂や装置にかかる費用を抑えることができます。
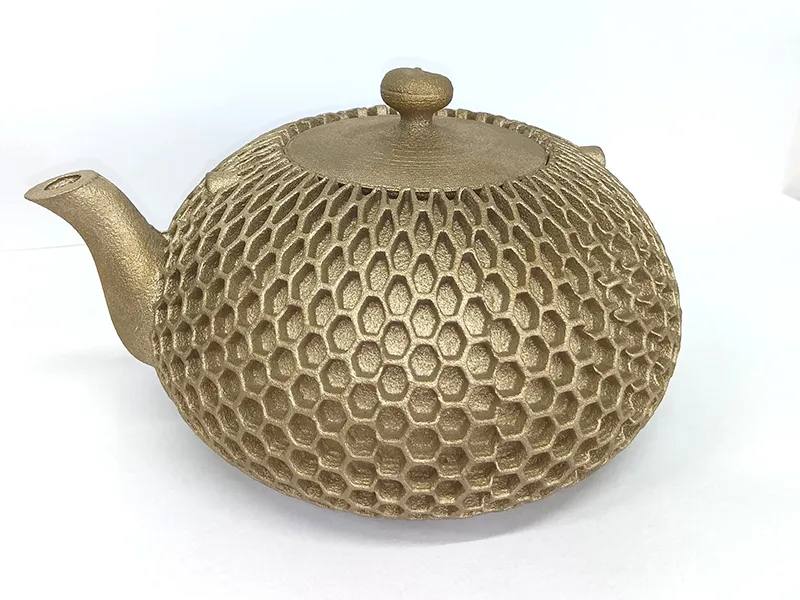
細い鋳抜きや薄肉形状といった設計自由度の向上
乾いた状態で造形するため、リコーターの動きがスムーズで安定して積層します。硬化も早く、より複雑、繊細でエッジの効いた砂型が作れるようになり、鋳型の法案設計や鋳造材質に応じた材料の選択・調合が可能です。
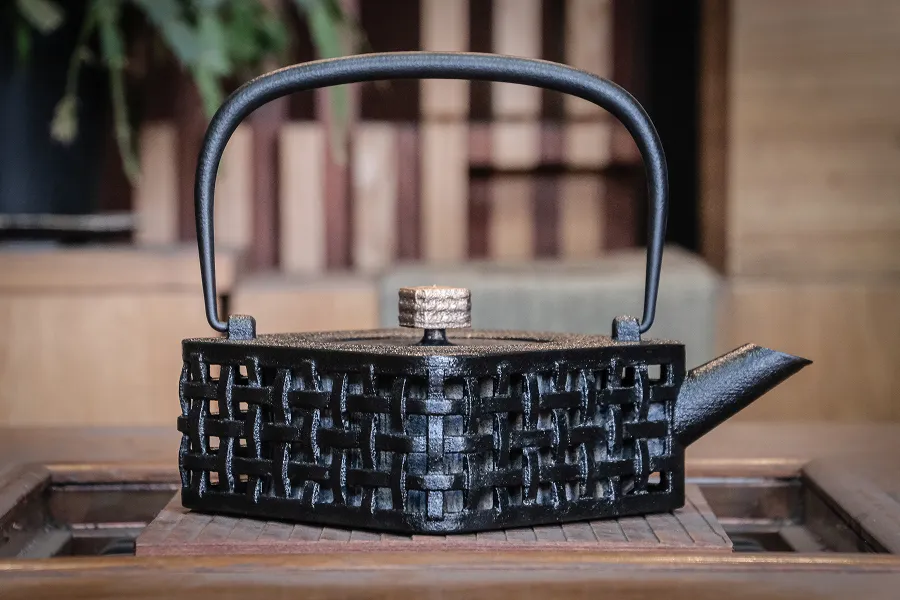
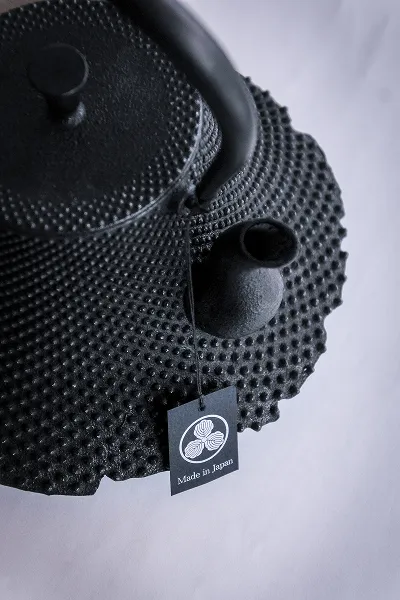
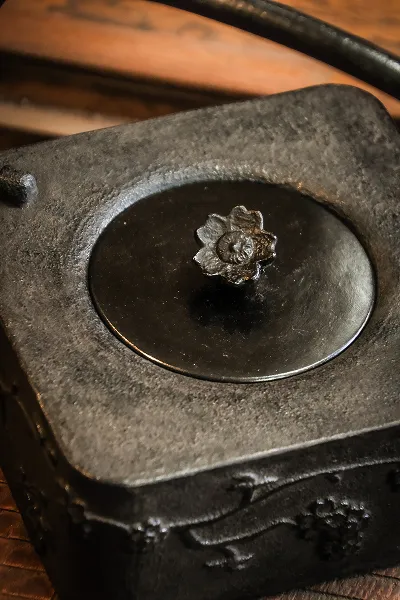
薄肉(約2mm)や、細い径(約φ2.5)の造形も可能。少ないバインダー量でも高強度を発揮します。
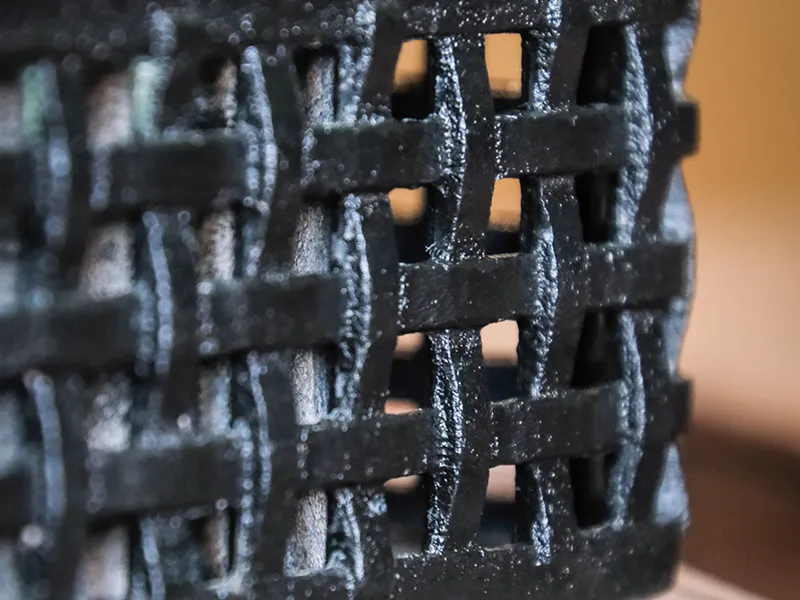
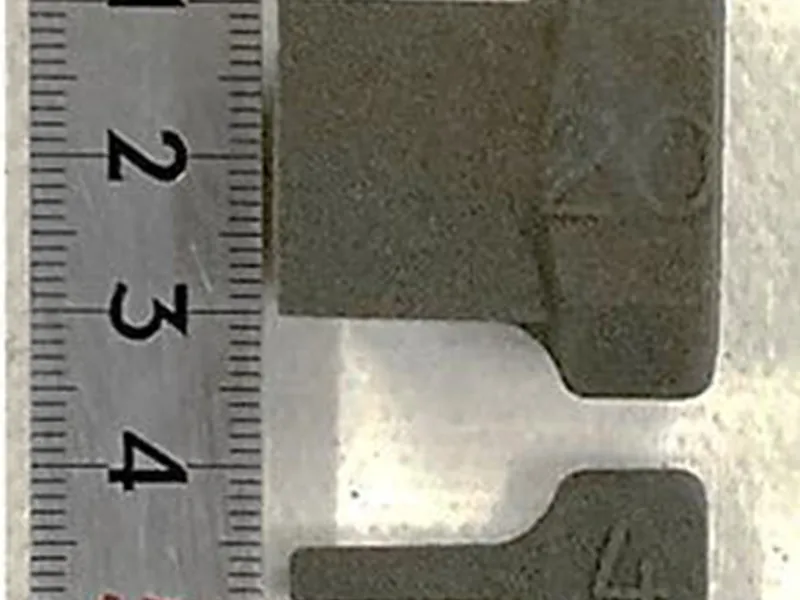
水系塗型が利用可能
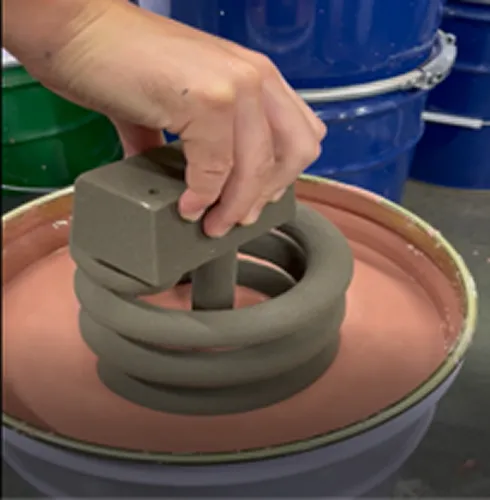
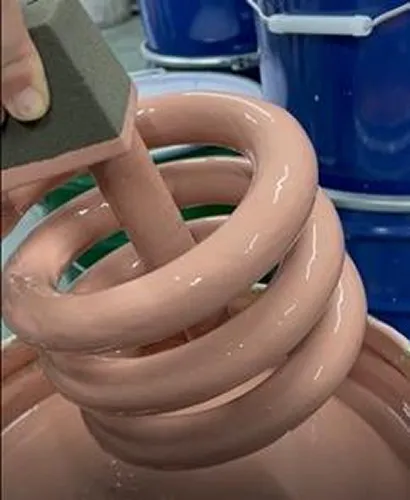
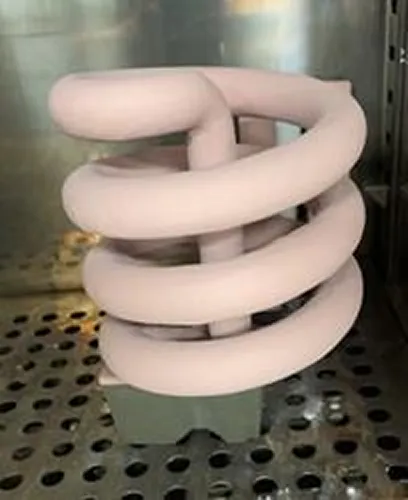
ディッピングには不向きだった従来の積層直後の砂型に比べ、TMHサンドはしっかり高分子化させた砂型のため強度低下が起きにくくなっています。水の浸透が抑えられ乾燥による変形や割れも低減。砂型に予備乾燥を施すことでフラン樹脂の硬化反応が促進され抗折強度も向上します。
関連リンク
試作・造型のサポート等お任せください。
鋳型1つの注文から受け付けます。御相談はこちらから!